


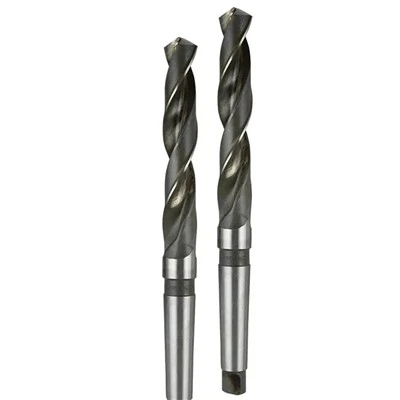
DIN345 HSS konusveida kāta vītņurbis betonam
Gara garuma urbjiem (saukti arī par konusveida garumu) ir garāki rievas un kopējais garums nekā Jobber urbjiem
Morzes konusveida kāts drošai un precīzai instrumentu turēšanas sistēmai
- Morzes konusveida kāts drošai un precīzai instrumentu turēšanas sistēmai
- Gara garuma urbjiem (saukti arī par konusveida garumu) ir garāki rievas un kopējais garums nekā Jobber urbjiem
- Ātrgaitas tērauds (HSS), kas satur kobaltu, ir laba izturības un cietības kombinācija izmantošanai cietu vielu urbšanai
- 135-grāds, iecirtuma leņķis ir pašcentrēts, samazina staigāšanu, piemērots cietam materiālam un samazina spiedienu uz griešanas malām
- Virsmas apstrāde saglabā griešanas šķidrumu un novērš mikroshēmu metināšanu
Produkta parametrs (specifikācija)
|
Specifikācija |
Specifikācija |
|
|
6-11.9 |
32.6-33 |
76 |
|
12-12.9 |
33.1-34 |
77 |
|
13-13.9 |
34.1-34.9 |
78 |
|
14-14.9 |
35 |
79 |
|
15-15.5 |
35.1-35.5 |
80 |
|
15.6-16 |
35.6-36 |
81 |
|
16.1-16.9 |
36.1-36.5 |
82 |
|
17-17.9 |
36.6-36.9 |
83 |
|
18-18.9 |
37-38.9 |
84 |
|
19-19.9 |
39-41.9 |
85 |
|
20-20.9 |
42-43.5 |
86 |
|
21-21.9 |
43.6-44.9 |
87 |
|
22-22.9 |
45-46.5 |
88 |
|
23 |
46.6-49.5 |
89 |
|
23.1-24.9 |
49.6-50.5 |
90 |
|
25-25.9 |
51-53 |
91 |
|
26-26.9 |
54-55 |
92 |
|
27-27.9 |
56-57 |
93 |
|
28-28.9 |
58-60 |
94 |
|
29-29.9 |
61-63 |
95 |
|
30-30.9 |
64-65 |
96 |
|
31-31.5 |
66-67 |
97 |
|
31.6-32 |
68-70 |
98 |
|
32.1-32.5 |
71-75 |
99 |
|
100 |
Produkta iezīme un pielietojums
- Morzes konusveida kāts drošai un precīzai instrumentu turēšanas sistēmai
- Gara garuma urbjiem (saukti arī par konusveida garumu) ir garāki rievas un kopējais garums nekā Jobber urbjiem
- Ātrgaitas tērauds (HSS), kas satur kobaltu, ir laba izturības un cietības kombinācija izmantošanai cietu vielu urbšanai
- 135-grāds, iecirtuma leņķis ir pašcentrēts, samazina staigāšanu, piemērots cietam materiālam un samazina spiedienu uz griešanas malām
- Virsmas apstrāde saglabā griešanas šķidrumu un novērš mikroshēmu metināšanu
Produkta kvalifikācija
Ātrgaitas tērauda konusveida kāta griežamā urbja griešanas daļa no vienas veidnes, malas josta, izmantojot slīpēšanas tehnoloģiju, laba virsmas apdare, stabils izmērs, efektīvi samazina urbšanas berzes koeficientu, uzlabo ātrgaitas tērauda apstrādes efektivitāti, parasti neveic stiepes izturības pārbaudi. , un metalogrāfiskajam cietības testam. Pēc pareizas termiskās apstrādes volframa un molibdēna HSS cietība var sasniegt virs 63, bet kobalta HSS – virs 65. Ar skābi piesūcinātiem mazjaudas tērauda audiem nedrīkst būt redzami saraušanās caurumi un lobīšanās. Centrs ir vaļīgs, parasti vaļīgajam jābūt mazākam par 1 pakāpi. Metalogrāfiskās izmeklēšanas saturs galvenokārt ietver trīs vienumus: dekarbonizētais slānis, mikrostruktūra un karbīda neviendabīgums.
1. Ātrgaitas tēraudu nevajadzētu būtiski dekarbonizēt. Mikrostruktūrās nedrīkst būt zivju kaula eitektikas Letenīts.
2. Karbīda nesamērīgums ātrgriezējtēraudā visvairāk ietekmē kvalitāti. Pašlaik metalurģijas un mehāniskās nodaļas lielu nozīmi piešķir karbīda nesamērīguma līmenim. Atbilstoši dažādiem tērauda izmantošanas veidiem var izvirzīt dažādus karbīda nelīdzenumus, parasti mazāk par 3 līmeņiem.
3. Papildus augstajai cietībai, augstajai nodilumizturībai un pietiekamai stingrībai, vēl viens svarīgs faktors ir ātrgaitas tērauda ražošanas griezējinstrumentu sarkanā cietība. (Sarkanā cietība attiecas uz asmens spēju pretoties mīkstināšanai sarkanā karstumā, griežot lielā ātrumā.) Viens veids, kā izmērīt tērauda cietību, ir to uzkarsēt līdz 580–650 grādiem, noturēt 1 stundu un pēc tam atdzesē to. Pirms cietības vērtības mērīšanas to atkārto četras reizes. Ātrgaitas tērauda rūdīšanas temperatūra parasti ir tuvu tērauda kušanas temperatūrai, piemēram, 1210–1240 grādi volframa ātrgaitas tēraudam un 1180–1210 grādi ātrgaitas tēraudam ar molibdēnu. Pēc dzesēšanas parasti ir nepieciešams rūdīt no 540 līdz 560 grādiem 3 reizes. Paaugstinot rūdīšanas temperatūru, var palielināties tērauda cietība. Lai uzlabotu ātrgaitas tērauda griezējinstrumentu kalpošanas laiku, virsmu var stiprināt, piemēram, zemas temperatūras cianidēšanu, nitrēšanu, sēra nitrēšanu utt.
Piegāde, piegāde un apkalpošana

FAQ
1. Kas mēs esam?
Mēs atrodamies Dzjansu, Ķīnā, sākot no 2013. gada, pārdodam Austrumeiropā (30.00 procenti), Dienvideiropā (20.00 procenti), Dienvidamerikā (15.{6}}). procenti), Ziemeļeiropa (13.00 procenti), Ziemeļamerika (10.00 procenti), Dienvidāzija (7.00 procenti), Centrālamerika (5.{14). }} procenti). Mūsu birojā kopā ir aptuveni 51-100 cilvēki.
2. Kā mēs varam garantēt kvalitāti?
Vienmēr pirmsražošanas paraugs pirms masveida ražošanas;
Vienmēr galīgā pārbaude pirms nosūtīšanas;
3. Vai var darīt OEM zīmolu vai darīt, kā jūsu zīmējumi?
Var arī pielāgot atbilstoši klienta prasībām (pielāgošanai ir daudzuma prasības)
4. Kā ir ar masveida ražošanas izpildes laiku?
15-20 darba dienas masveida ražošanai. Tas ir atkarīgs no jūsu daudzuma, un mēs centīsimies visu iespējamo, lai apmierinātu jūsu vajadzības.
5. Vai jūs sniedzat paraugu? Vai tas ir bez maksas?
Ja paraugam ir zema vērtība, mēs nodrošināsim bezmaksas paraugu ar kravas savākšanu. Bet dažiem augstas vērtības paraugiem mums ir jāiekasē maksa par paraugu.
Populāri tagi: din345 hss konusveida kāta vītņurbis betonam, Ķīna din345 hss konusveida kāta vītņurbis betona ražotājiem, piegādātājiem, rūpnīcām
Nākamo
nēJums varētu patikt arī




Nosūtīt pieprasījumu